Dokumentacja procesowa w branży automotive powinna przede wszystkim pomagać pracownikom prawidłowo realizować proces produkcyjny. Nie powinna być tworzona wyłącznie po to, aby spełnić wymagania systemu zarządzania jakością lub pozytywnie przejść audyt.
Dobrze przygotowane i odpowiednio nadzorowane dokumenty pozwalają ograniczyć ryzyko błędów, zapewnić powtarzalność procesu oraz jednoznacznie określić wymagania obowiązujące na danym stanowisku pracy.
Problem pojawia się wtedy, gdy dokumentacja formalnie istnieje, ale operator nie wie, która jej wersja jest aktualna, charakterystyka specjalna nie jest odpowiednio oznaczona, status przyrządu kontrolno-pomiarowego trudno zweryfikować albo nie wiadomo, którego urządzenia Poka-Yoke dotyczy instrukcja.
W artykule przedstawiam cztery praktyczne rozwiązania, które mogą poprawić nadzór nad dokumentacją procesową i jednocześnie ułatwić codzienną pracę operatorów, liderów produkcji, inżynierów jakości oraz audytorów.
Co obejmuje dokumentacja procesowa w automotive?
Dokumentacja procesowa w automotive obejmuje wiele wzajemnie powiązanych dokumentów wykorzystywanych podczas planowania, uruchamiania oraz bieżącej realizacji procesu produkcyjnego.
Do najważniejszych należą m.in.:
- Schemat przepływu procesu – Flow Chart,
- PFMEA,
- Plan Kontroli,
- instrukcje stanowiskowe,
- instrukcje kontroli,
- formularze i zapisy jakościowe,
- dokumentacja dotycząca charakterystyk specjalnych,
- instrukcje weryfikacji urządzeń Poka-Yoke,
- dokumentacja środków kontrolno-pomiarowych.
Kluczowe znaczenie ma nie tylko poprawność każdego dokumentu z osobna, ale również spójność informacji pomiędzy nimi.
Jeżeli przykładowo w PFMEA zidentyfikujemy ryzyko wymagające określonej kontroli, odpowiednie wymaganie powinno zostać przeniesione do Planu Kontroli, następnie do instrukcji stanowiskowej lub instrukcji kontroli, a w razie potrzeby również do formularza, na którym operator zapisuje wynik pomiaru.
Można więc powiedzieć, że prawidłowy przepływ informacji powinien wyglądać następująco:
wymaganie → PFMEA → Plan Kontroli → instrukcja → wykonanie operacji lub kontroli → zapis → reakcja w przypadku niezgodności
Sama obecność dokumentów w systemie nie gwarantuje jeszcze skutecznego zarządzania procesem. Dokumentacja musi być aktualna, dostępna, zrozumiała i praktyczna dla osoby, która korzysta z niej bezpośrednio na produkcji.
Poniżej przedstawiam cztery rozwiązania, które warto w tym zakresie rozważyć.
1. Lista dokumentacji obowiązującej na stanowisku pracy
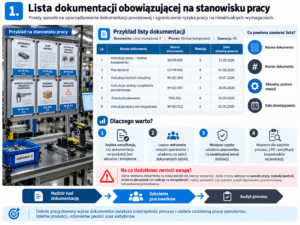
Jednym z najprostszych sposobów uporządkowania dokumentacji procesowej jest umieszczenie na każdym stanowisku pracy listy dokumentów obowiązujących dla danego procesu lub operacji.
Taki wykaz może zawierać:
- nazwę dokumentu,
- numer dokumentu,
- aktualny poziom rewizji,
- datę obowiązywania.
Dzięki temu można bardzo szybko sprawdzić, czy dokumentacja znajdująca się bezpośrednio na produkcji jest aktualna i kompletna.
Rozwiązanie to jest szczególnie przydatne podczas wdrażania nowych operatorów.
Osoba prowadząca szkolenie może zweryfikować, które instrukcje pracy, standardy, Plany Kontroli lub inne dokumenty powinny zostać wykorzystane podczas szkolenia oraz czy dostępne są ich aktualne wersje.
Ograniczamy w ten sposób ryzyko sytuacji, w której pracownik zostanie przeszkolony na podstawie nieaktualnych wymagań.
Przykład listy dokumentacji
Stanowisko: Linia montażowa 3
Proces: Montaż komponentu
Operacja: 40
| Lp. | Nazwa dokumentu | Numer dokumentu | Rewizja | Data obowiązywania |
|---|---|---|---|---|
| 1 | Instrukcja pracy – montaż komponentu | WI-PR-001 | 5 | 15.09.2026 |
| 2 | Plan Kontroli | CP-PR-001 | 8 | 01.08.2026 |
| 3 | Instrukcja kontroli wizualnej | WI-QC-003 | 3 | 10.07.2026 |
| 4 | Instrukcja obsługi urządzenia pomiarowego | WI-QC-007 | 4 | 20.06.2026 |
| 5 | Standard pakowania | PKG-001 | 6 | 05.09.2026 |
| 6 | Instrukcja reakcji na niezgodność | WI-QC-012 | 2 | 01.05.2026 |
Lista dokumentów przydaje się również podczas audytu procesu, Layered Process Audit – LPA oraz innych weryfikacji prowadzonych bezpośrednio na produkcji.
Audytor może porównać dokument znajdujący się na stanowisku z obowiązującym wykazem i zweryfikować jego nazwę, numer, rewizję oraz datę obowiązywania.
Na co dodatkowo zwrócić uwagę?
Sama wymiana dokumentu na nową wersję nie zawsze jest wystarczająca.
Jeżeli zmiana wpływa na sposób wykonywania operacji, metodę kontroli, kryteria akceptacji lub wymagania dotyczące reakcji na niezgodność, należy również zweryfikować, czy pracownicy zostali odpowiednio poinformowani lub ponownie przeszkoleni.
Gdy podczas audytu stwierdzimy nieaktualną instrukcję, warto więc zadać kolejne pytanie:
Czy operator został prawidłowo poinformowany (przeszkolony) o zmianie?
W ten sposób prosty wykaz dokumentów może połączyć trzy elementy zarządzania procesem:
nadzór nad dokumentacją → szkolenia pracowników → audyt procesu.
2. Charakterystyki specjalne powinny być widoczne w całym przepływie dokumentacji
Kolejna praktyka dotyczy charakterystyk specjalnych, takich jak charakterystyki krytyczne lub znaczące.
Ich oznaczenia powinny być stosowane konsekwentnie, zgodnie z nomenklaturą przyjętą w organizacji oraz wymaganiami klienta.
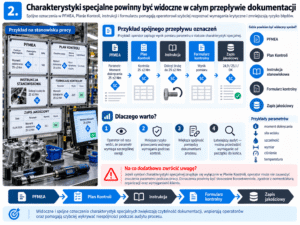
Najczęściej symbole charakterystyk specjalnych pojawiają się w PFMEA oraz Planie Kontroli.
Warto jednak sprawdzić, czy informacja ta dociera również do dokumentów wykorzystywanych bezpośrednio przez operatora lub kontrolera.
Przykład
Załóżmy, że operator wykonuje pomiar określonego wymiaru i zapisuje wynik na karcie pomiarowej.
Jeżeli parametr ten jest charakterystyką specjalną, ale odpowiedni symbol znajduje się jedynie w Planie Kontroli, pracownik musi sięgnąć do dodatkowego dokumentu, aby potwierdzić jego status.
Znacznie bardziej praktycznym rozwiązaniem jest umieszczenie symbolu charakterystyki specjalnej również bezpośrednio na formularzu, na którym zapisywany jest wynik pomiaru lub testu.
Dotyczyć może to np.:
- momentu dokręcania,
- siły wcisku,
- szczelności,
- wymiaru,
- ciśnienia,
- temperatury,
- innych parametrów posiadających status charakterystyki specjalnej.
- Operator widzi wtedy od razu, że kontrolowany parametr wymaga szczególnej uwagi.
Jest to prosty przykład wykorzystania Visual Management. Odpowiedni symbol działa jako wizualne ostrzeżenie i zmniejsza ryzyko przeoczenia znaczenia danego wymagania. Jednocześnie zwiększamy spójność pomiędzy:
PFMEA → Planem Kontroli → instrukcją → formularzem kontrolnym → zapisem jakościowym.
Dobra praktyka audytowa
Podczas audytu procesu warto wybrać jedną charakterystykę specjalną i prześledzić ją „od początku do końca”.
Można zacząć od PFMEA (albo DFMEA jeśli jesteście współodpowiedzialni za projekt), następnie sprawdzić Plan Kontroli, instrukcję stanowiskową, formularz wykorzystywany przez operatora i wreszcie zapis potwierdzający wykonanie kontroli.
Pozwala to bardzo szybko zidentyfikować sytuację, w której każdy dokument z osobna wygląda poprawnie, ale informacje pomiędzy dokumentami nie są spójne.
To właśnie takie niespójności stanowią jedno z częstszych zagrożeń w zarządzaniu dokumentacją procesową.
3. Wizualne zarządzanie statusem środków kontrolno-pomiarowych
Kolejny obszar dotyczy środków kontrolno-pomiarowych wykorzystywanych bezpośrednio na stanowisku produkcyjnym. W wielu organizacjach na przyrządach umieszczane są etykiety zawierające datę kolejnego wzorcowania lub weryfikacji. W przypadku części urządzeń rozwiązanie takie sprawdza się dobrze. Nie zawsze jest jednak praktyczne w warunkach produkcyjnych.
Dobrym przykładem są sprawdziany do gwintów typu GO/NO-GO.
Częste użytkowanie, kontakt z olejem, smarem, chłodziwem lub innymi substancjami występującymi na produkcji może powodować:
- zabrudzenie etykiety,
- wytarcie informacji,
- częściowe odklejenie,
- całkowite zerwanie oznaczenia.
Operator traci wtedy możliwość szybkiego potwierdzenia statusu przyrządu.
Alternatywne rozwiązanie
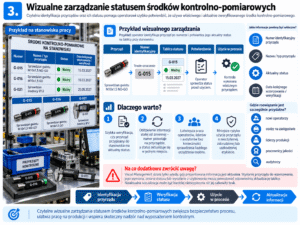
Każdemu środkowi kontrolno-pomiarowemu można nadać unikalny i trwały numer identyfikacyjny, naniesiony np. poprzez grawerowanie.
Informacje zmieniające się w czasie można natomiast umieścić na tablicy znajdującej się przy stanowisku pracy.
Przykład:
| Numer | Nazwa / typ przyrządu | Status | Data kolejnego wzorcowania / weryfikacji |
|---|---|---|---|
| G-015 | Sprawdzian gwintu M10x1,5 NO-GO | Ważny | 15.03.2027 |
| G-016 | Sprawdzian gwintu M10x1,5 GO | Ważny | 15.03.2027 |
| G-021 | Sprawdzian średnicy Ø12 | Ważny | 20.05.2027 |
Operator korzystający ze sprawdzianu oznaczonego numerem G-015 odnajduje ten sam numer na tablicy i może szybko potwierdzić jego aktualny status.
Rozwiązanie jest szczególnie przydatne dla:
- nowych operatorów,
- osób pracujących na zastępstwie,
- liderów produkcji,
- pracowników jakości,
- audytorów.
Oddzielamy w ten sposób informację stałą od informacji zmiennej.
Numer identyfikacyjny pozostaje trwale związany z przyrządem, natomiast status i termin kolejnej weryfikacji można aktualizować w jednym miejscu.
Dodatkową zaletą jest możliwość sprawdzenia statusu wszystkich środków kontrolno-pomiarowych przypisanych do stanowiska bez konieczności oglądania każdego urządzenia osobno.
Uwaga na jedno ryzyko
Visual Management działa tylko wtedy, gdy prezentowana informacja jest aktualna.
Wysłanie przyrządu do wzorcowania, jego wymiana, zmiana statusu lub wycofanie z użytkowania muszą więc powodować odpowiednią aktualizację informacji znajdującej się na tablicy.
Nieaktualna wizualizacja może być bardziej niebezpieczna niż jej całkowity brak, ponieważ daje operatorowi fałszywe poczucie pewności.
4. Jednoznaczna identyfikacja urządzeń Poka-Yoke
Ostatnia praktyka dotyczy urządzeń i rozwiązań Poka-Yoke stosowanych na stanowiskach produkcyjnych.
Na jednej operacji może funkcjonować kilka różnych zabezpieczeń, np.:
- czujniki obecności komponentu,
- czujniki prawidłowego położenia części,
- systemy kontroli kompletności montażu,
- blokady sekwencji,
- systemy wizyjne,
- zabezpieczenia uniemożliwiające zastosowanie niewłaściwego komponentu.
Jeżeli poszczególne rozwiązania nie posiadają jednoznacznej identyfikacji, późniejsza ich kontrola oraz weryfikacja może być utrudniona.
Problem staje się szczególnie widoczny wtedy, gdy na jednym stanowisku znajduje się kilka podobnych czujników.
Przykład z praktyki audytowej
Podczas jednego z audytów spotkałem się z sytuacją, w której na stanowisku znajdowało się kilka urządzeń Poka-Yoke, ale nie posiadały one jednoznacznych oznaczeń.
W instrukcji pojawiała się informacja o konieczności weryfikacji określonego zabezpieczenia, jednak pracownik lub audytor musiał dodatkowo ustalać, którego konkretnie urządzenia dotyczy zapis.
Taką sytuację można bardzo łatwo wyeliminować.
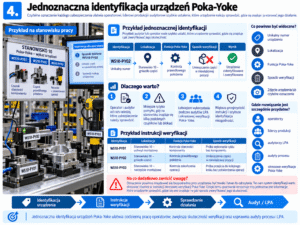
Dobrym rozwiązaniem jest nadanie każdemu Poka-Yoke unikalnego numeru powiązanego ze stanowiskiem pracy.
Przykładowo:
WS10-PY01
gdzie:
WS10 – Workstation 10 (stanowisko pracy 10)
PY01 – Poka-Yoke numer 01.
Oznaczenie powinno znajdować się bezpośrednio przy urządzeniu i być trwałe oraz łatwe do odczytania.
Operator, lider produkcji lub audytor może wtedy jednoznacznie zidentyfikować konkretne zabezpieczenie.
Wykorzystanie podczas LPA
Rozwiązanie jest szczególnie przydatne podczas Layered Process Audit.
Jeżeli jedno z pytań audytowych wymaga sprawdzenia określonego Poka-Yoke, audytor może odnieść się bezpośrednio do jego numeru:
Sprawdź działanie WS10-PY02.
Nie ma wtedy wątpliwości, którego urządzenia dotyczy wymaganie.
Ten sam system oznaczeń warto zastosować również w instrukcji okresowej weryfikacji Poka-Yoke.
Przykład:
| Identyfikacja | Lokalizacja | Funkcja Poka-Yoke | Sposób weryfikacji |
|---|---|---|---|
| WS10-PY01 | Stanowisko 10 – uchwyt montażowy | Kontrola obecności komponentu | Próba wykonania cyklu bez komponentu |
| WS10-PY02 | Stanowisko 10 – gniazdo części | Kontrola prawidłowego położenia | Umieszczenie części w niewłaściwej pozycji |
| WS10-PY03 | Stanowisko 10 – narzędzie montażowe | Kontrola zakończenia operacji | Próba przejścia do kolejnego kroku bez potwierdzenia operacji |
Jeszcze lepszym rozwiązaniem jest umieszczenie w instrukcji zdjęcia urządzenia wraz z jego numerem identyfikacyjnym.
Operator otrzymuje wtedy trzy jednoznaczne informacje:
- które urządzenie powinien sprawdzić,
- gdzie się ono znajduje,
- w jaki sposób należy zweryfikować jego skuteczność.
Tak przygotowana dokumentacja ułatwia zarówno codzienną pracę operatorów, jak i prowadzenie audytów LPA, audytów procesu oraz okresowych weryfikacji Poka-Yoke.
Dokumentacja procesowa powinna pomagać, a nie komplikować
Najlepsza dokumentacja procesowa nie musi być najbardziej rozbudowana.
Znacznie ważniejsze jest to, czy pracownik potrafi szybko znaleźć potrzebną informację, prawidłowo ją zinterpretować i zastosować podczas realizacji procesu.
Lista dokumentów obowiązujących na stanowisku, konsekwentne oznaczenie charakterystyk specjalnych, wizualizacja statusu środków kontrolno-pomiarowych oraz jednoznaczna identyfikacja Poka-Yoke to stosunkowo proste rozwiązania.
Ich wdrożenie może jednak znacząco poprawić:
- nadzór nad procesem,
- komunikację wymagań,
- pracę operatorów,
- wdrażanie nowych pracowników,
- przebieg audytów,
- spójność dokumentacji procesowej.
Podczas kolejnego przejścia przez produkcję warto więc spojrzeć na dokumentację z perspektywy operatora i odpowiedzieć sobie na jedno pytanie:
Czy osoba wykonująca tę operację może szybko i bez dodatkowych wyjaśnień ustalić, co ma zrobić, czego ma użyć, co ma sprawdzić i jak powinna zareagować w przypadku niezgodności?
Jeżeli odpowiedź nie jest jednoznacznie twierdząca, prawdopodobnie jest jeszcze miejsce na usprawnienie dokumentacji procesowej.
Warsztaty z dokumentacji procesowej
Jeżeli chcesz uporządkować sposób tworzenia oraz powiązania dokumentacji procesowej w swojej organizacji, zapraszamy na nasze Warsztaty z dokumentacji procesowej – Flow Chart, FMEA i Plan Kontroli.
Podczas warsztatów pokazujemy m.in., jak zapewnić prawidłowy przepływ informacji pomiędzy poszczególnymi dokumentami oraz jak wykorzystywać dokumentację procesową podczas uruchamiania nowych projektów i w bieżącej produkcji.
Dariusz Kowalczyk